
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-15 Origen:Sitio


Las operaciones de fundición de metales de gran volumen se enfrentan a un cuello de botella persistente durante la etapa de acabado: la eliminación de los núcleos internos de arena de las piezas fundidas complejas. La eliminación manual de arena depende en gran medida de herramientas neumáticas y fuerza física. Este enfoque obsoleto crea tiempos de ciclo impredecibles y ralentiza la producción general. También provoca altas tasas de desperdicio debido a daños accidentales en la fundición. Además, el martilleo manual expone a los trabajadores a graves riesgos para la salud ocupacional. Los operadores se enfrentan a una exposición constante al polvo de sílice y corren un alto riesgo de desarrollar el síndrome de vibración. Las fundiciones deben abandonar el trabajo manual variable para seguir siendo competitivas. La implementación de una automatizada máquina decorativa proporciona una actualización operativa necesaria. Esta tecnología convierte la eliminación interna de arena de una tarea manual impredecible a un proceso de fabricación escalable y altamente controlado. La automatización aporta previsibilidad y precisión al departamento de acabado. Finalmente puede alinear su velocidad de acabado con sus líneas de vertido automatizadas, garantizando un flujo de trabajo de producción más fluido, seguro y altamente eficiente.
Reducción de desechos: las máquinas descorazonadoras automatizadas utilizan frecuencias de vibración ajustables y precisas para eliminar la arena sin provocar microfracturas ni daños en la superficie de piezas fundidas complejas.
Aceleración del rendimiento: la integración de una estación de decoración dedicada reduce drásticamente los tiempos de ciclo, alineando el ritmo del departamento de acabado con las líneas de moldeado y vertido.
Seguridad y cumplimiento: los sistemas de decoración cerrados mitigan el polvo de sílice en el aire, gestionan las emisiones acústicas y eliminan los riesgos ergonómicos asociados con el martilleo manual, lo que garantiza un estricto cumplimiento ambiental y ocupacional.
Cronograma de retorno de la inversión: los gastos de capital en equipos de decoración generalmente se recuperan mediante costos de mano de obra reducidos, menores tasas de defectos, menor consumo de energía y mayor efectividad general del equipo (OEE).
La ampliación de una operación de fundición expone las evidentes debilidades de los métodos tradicionales de extracción de arena. El descorazonado manual simplemente no puede seguir el ritmo de las modernas líneas automatizadas de moldeado y vertido. Depender de operadores humanos para extraer manualmente núcleos de arena complejos crea un cuello de botella inmediato en la producción. Las limitaciones físicas del trabajo manual estrangulan directamente la producción de toda la instalación.
La decoración manual requiere una mano de obra increíblemente intensa. Los trabajadores utilizan pesados martillos neumáticos para golpear las piezas fundidas repetidamente, con el objetivo de romper los aglutinantes internos del núcleo de arena mediante la fuerza bruta. El esfuerzo físico requerido es inmenso y la fatiga del operador aparece rápidamente. A medida que aumenta la fatiga, disminuye la minuciosidad de la eliminación de arena. Esta inconsistencia deja arena residual atrapada profundamente dentro de complejas camisas de enfriamiento internas o conductos de fluido.
Mano de obra de limpieza secundaria: Las piezas fundidas con arena residual requieren estaciones de limpieza manual secundaria. Esto añade horas de mano de obra innecesarias a cada lote e interrumpe el flujo de producción.
Daños en el mecanizado posterior: la arena atrapada a menudo se escapa durante el mecanizado CNC posterior. La arena de sílice es muy abrasiva. Cuando se mezcla con el refrigerante de mecanizado, destruye rápidamente las costosas herramientas de corte, acelera el desgaste de las herramientas y obliga a detener la producción para reemplazar las herramientas prematuramente.
Tasas elevadas de desechos: el martilleo manual excesivo con frecuencia causa abolladuras en la superficie o microfracturas en la propia pieza fundida. Esto desperdicia la energía y las materias primas ya invertidas en el metal fundido.
El rendimiento de la fundición es tan rápido como su proceso más lento. En muchas instalaciones, los departamentos de acabado y limpieza actúan como un enorme acelerador de la producción general. Las máquinas de moldeo automatizadas producen moldes a un ritmo rápido y los sistemas de vertido automatizados llenan esos moldes de manera eficiente. Sin embargo, si el proceso de desmoldado depende del trabajo manual, las piezas fundidas se acumulan en el piso de enfriamiento. El departamento de acabado simplemente no puede procesar el metal lo suficientemente rápido.
El descorazonado manual se escala mal. No es fácil duplicar su producción de decoración sin duplicar su espacio y su fuerza laboral. Contratar y retener trabajadores para trabajos tan duros y físicamente exigentes es cada vez más difícil. La incapacidad de escalar linealmente el descorazonado manual con líneas de vertido automatizadas obliga a las fundiciones a reducir su producción primaria. La actualización a un sistema de acabado automatizado elimina este cuello de botella y permite que toda la instalación funcione a su verdadera capacidad.
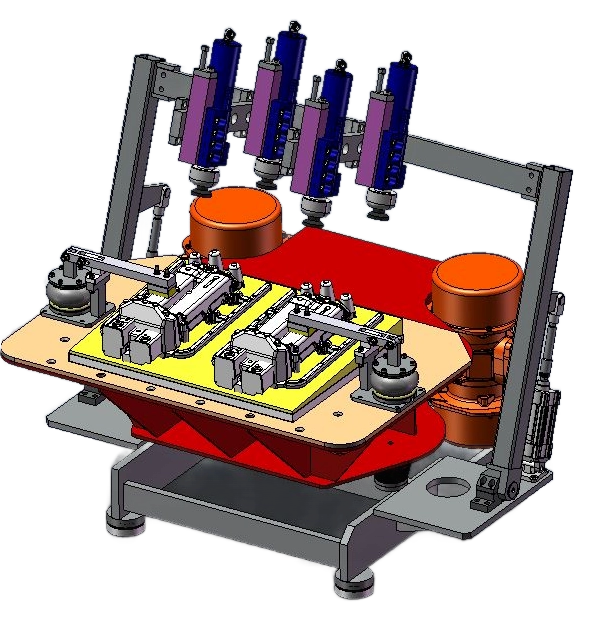
La transición a la eliminación de arena automatizada transforma el departamento de acabado. Una máquina decorativa dedicada introduce precisión, velocidad y seguridad en un proceso que de otro modo sería caótico. Las fundiciones obtienen control inmediato sobre los tiempos de ciclo y las tasas de desechos.
La decoración automatizada se basa en energía cinética específica en lugar de fuerza bruta aleatoria. Estas máquinas utilizan servomotores programables para generar frecuencias de vibración específicas. El equipo sujeta la pieza fundida de forma segura y aplica energía de impacto direccional. Esta energía se transfiere a través del metal y directamente al núcleo de arena, rompiendo rápidamente los enlaces químicos del aglutinante de arena.
La verdadera ventaja reside en la sintonización por resonancia. Cada geometría de fundición tiene una frecuencia de resonancia específica. Los equipos de decoración modernos permiten a los operadores ajustar la frecuencia de vibración para que coincida con la pieza fundida. Esta resonancia dirigida pulveriza la arena interna sin inducir tensión metalúrgica en el metal. Es necesario evitar tensiones al procesar componentes de aluminio de paredes delgadas o piezas fundidas de hierro complejas. El martilleo manual suele provocar grietas o deformaciones en estas zonas delicadas. El control preciso de la frecuencia elimina este riesgo y reduce significativamente las tasas de desperdicio.
La automatización reemplaza el trabajo humano variable con ciclos de máquina fijos y programables. Un operador manual podría tardar cinco minutos en limpiar un bloque de motor complejo el lunes por la mañana. El viernes por la tarde, la fatiga podría alargar ese tiempo a doce minutos. Esta variabilidad hace que la planificación de la producción sea casi imposible. El equipo automatizado ejecuta exactamente el mismo tiempo de ciclo en cada ejecución.
El rendimiento predecible permite una programación precisa y tiempos de entrega confiables. Los equipos de decoración avanzados suelen presentar configuraciones de múltiples estaciones o múltiples cabezales. Estos sistemas procesan dos, cuatro o incluso seis piezas fundidas simultáneamente. Una configuración de cabezales múltiples reduce drásticamente el tiempo del ciclo por pieza, lo que garantiza que el departamento de acabado siga fácilmente el ritmo de la producción continua de la línea de vertido.
Los entornos de fundición plantean importantes riesgos para la salud, principalmente por el polvo de sílice y el ruido. El descorazonado manual genera enormes nubes de sílice en el aire. La inhalación de este polvo provoca silicosis, una enfermedad respiratoria grave. Los organismos reguladores controlan y sancionan estrictamente la exposición excesiva a la sílice. Los equipos de decoración modernos abordan este peligro directamente.
Los sistemas automatizados funcionan dentro de cabinas completamente cerradas e insonorizadas. Estas cabinas cuentan con puertos de extracción de polvo dedicados. Las aspiradoras de alta potencia extraen la sílice del aire de la cámara antes de que se abran las puertas. Esto mantiene limpio el aire circundante de la fábrica y garantiza un estricto cumplimiento normativo. La automatización elimina por completo al operador del proceso físico de martilleo, eliminando el riesgo del síndrome de vibración mano-brazo (HAVS).
El descorazonado manual tradicional depende en gran medida del aire comprimido. Los martillos neumáticos consumen continuamente enormes volúmenes de aire. Generar aire comprimido es uno de los costos de servicios públicos más caros en cualquier instalación de fabricación. Los sistemas neumáticos también son propensos a sufrir fugas, lo que desperdicia aún más energía.
Los sistemas de decoración automatizados modernos utilizan accionamientos servoeléctricos de alta eficiencia. Los motores de vibración eléctricos consumen una fracción de la energía necesaria para alimentar un banco de herramientas manuales neumáticas. La energía cinética se transfiere directamente a la pieza fundida con una pérdida mínima. Este cambio de energía neumática a eléctrica reduce significativamente la huella de carbono general del departamento de acabado.
Métrico | Decorado neumático manual | Máquina de decoración automatizada |
|---|---|---|
Tiempo de ciclo | Altamente variable (dependiente de la fatiga) | Fijo, programable y consistente |
Tasa de chatarra | Alto (debido al daño de fuerza bruta) | Bajo (debido a la sintonización de resonancia) |
Fuente de energía | Aire comprimido de alto volumen | Accionamientos servoeléctricos eficientes |
Peligro para el operador | Exposición a sílice, HAVS, alto ruido. | Operación completamente cerrada y aislada |
Invertir en equipos de acabado automatizados genera un fuerte retorno de la inversión. Las fundiciones recuperan sus gastos de capital a través de varios factores compuestos. Los costos de mano de obra directa disminuyen ya que se necesitan menos operadores para procesar el mismo volumen de piezas fundidas. La drástica reducción de piezas de desecho ahorra materia prima y energía de fusión. Los costos de consumibles disminuyen a medida que desaparece la dependencia de herramientas neumáticas manuales y cinceles de repuesto.
Más allá del ahorro directo, la automatización proporciona una ventaja laboral estratégica. Las fundiciones luchan por contratar trabajadores para tareas físicamente agotadoras. Al automatizar el proceso de decoración, puede reasignar su fuerza laboral existente a roles de mayor valor. Los operadores pueden realizar la transición al control de calidad, la programación de máquinas o el mantenimiento preventivo. Esto mejora la retención de empleados y utiliza la inteligencia humana donde más importa.
No todas las tecnologías de decoración se adaptan a todos los tipos de fundición. Seleccionar el equipo adecuado requiere adaptar la mecánica de la máquina a sus necesidades de producción específicas. Las fundiciones deben evaluar la vibración mecánica, el chorro de agua y los sistemas térmicos. Cada tecnología ofrece distintas ventajas según la complejidad de la fundición y la química del aglutinante.
Los sistemas de vibración mecánica son los caballos de batalla de la industria de la fundición. Utilizan motores eléctricos de alta resistencia para generar impactos de alta frecuencia. La máquina sujeta la pieza fundida y la sacude violentamente, pulverizando el núcleo de arena interno. La arena suelta cae entonces a través de las aberturas naturales del molde.
Estos sistemas son ideales para producción de gran volumen. Se destacan en el procesamiento de piezas de automóviles como bloques de motor, culatas y piezas fundidas estándar de hierro o aluminio. Las principales ventajas son la alta velocidad de procesamiento, la sólida confiabilidad y el bajo consumo de servicios públicos. Sin embargo, los sistemas mecánicos tienen limitaciones. Se esfuerzan por limpiar por completo camisas de refrigeración profundamente internas y muy complejas sin procesos secundarios. Si una pieza fundida carece de suficientes orificios de salida, la arena pulverizada no podrá escapar fácilmente.
Los sistemas de chorro de agua adoptan un enfoque completamente diferente. En lugar de vibración, utilizan corrientes de agua a alta presión para extraer el núcleo de arena de la pieza fundida. Por lo general, un brazo robótico guía una boquilla especializada directamente hacia las cavidades internas de la pieza fundida. El agua a alta presión corta instantáneamente el aglomerante de arena endurecido.
Esta tecnología es más adecuada para componentes aeroespaciales, aleaciones delicadas y piezas fundidas con geometrías internas muy complejas. La mayor ventaja es la ausencia total de tensión mecánica. El chorro de agua elimina perfectamente todos los residuos de aglutinante sin vibrar ni impactar el frágil metal. Sin embargo, los sistemas de chorro de agua requieren un capital inicial mayor. También requieren complejos sistemas de filtración y tratamiento de agua para separar la arena húmeda del agua. Los tiempos de ciclo son generalmente más lentos en comparación con la vibración mecánica.
Característica | Decoración Mecánica / Vibración | Decoración con chorro de agua |
|---|---|---|
Mecanismo primario | Impacto cinético y resonancia de alta frecuencia. | Corrientes de agua dirigidas a alta presión. |
Mejores casos de uso | Bloques de motor, automoción de gran volumen, hierro estándar. | Aeroespacial, aleaciones delicadas, camisas internas complejas. |
Estrés mecánico | De bajo a moderado (requiere una sintonización de resonancia precisa). | Cero estrés mecánico en la pieza fundida. |
Tiempo de ciclo Velocidad | Muy rápido (a menudo menos de 60 segundos por ciclo). | Más lento (requiere un enrutamiento preciso de las boquillas robóticas). |
Requisitos de servicios públicos | Energía eléctrica, extracción de polvo estándar. | Bombas de alta presión, filtración de agua compleja. |
El descorazonado térmico combina el tratamiento térmico con la descomposición de la arena central. Las piezas fundidas se colocan en un horno de alta temperatura. El intenso calor quema los aglutinantes orgánicos que mantienen unido el núcleo de arena. A medida que el aglutinante se quema, el núcleo de arena se colapsa en granos sueltos. Este proceso a menudo también funciona como un tratamiento térmico metalúrgico para la propia pieza fundida.
La integración del decapado térmico con la recuperación de arena ofrece enormes ahorros de material. Una vez que la arena sale de la pieza fundida, unos transportadores automatizados la transportan directamente a una unidad de recuperación. El sistema limpia y enfría la arena, dejándola lista para su reutilización inmediata en el lanzador de núcleos. El reciclaje de arena central directamente del proceso de decoración reduce drásticamente los requisitos de compra de materia prima y minimiza las tarifas de eliminación de residuos.
El tipo de aglutinante de arena que utilice dictará en gran medida su elección de tecnología de decoración. La industria de la fundición está cambiando rápidamente hacia aglutinantes inorgánicos respetuosos con el medio ambiente. Estos aglutinantes no producen emisiones nocivas durante el vertido. Sin embargo, los aglutinantes inorgánicos se endurecen significativamente después de la fundición. No se queman ni se degradan por el calor del metal fundido como lo hacen las resinas orgánicas tradicionales.
La eliminación de núcleos inorgánicos requiere equipos de descorazonado con fuerzas de impacto sustancialmente mayores. Necesita configuraciones de martillo especializadas y perfiles de vibración agresivos para romper estas uniones rígidas. Alternativamente, los sistemas de chorro de agua son excelentes para disolver aglutinantes inorgánicos. También debes considerar los núcleos de arena impresos en 3D. Los núcleos impresos suelen presentar geometrías internas increíblemente complejas y sin ventilación. Estos diseños complejos requieren máquinas descorazonadoras multieje altamente programables para garantizar que toda la arena atrapada se evacue con éxito.
La adquisición de un sistema automatizado de eliminación de arena requiere una evaluación técnica cuidadosa. Debe mirar más allá de las especificaciones básicas y analizar cómo se integra el equipo en su instalación específica. Céntrese en las capacidades de carga útil, la compatibilidad de la automatización y los requisitos de mantenimiento a largo plazo.
El tamaño físico y el peso de sus piezas fundidas dictan el tamaño de máquina requerido. Debe evaluar el límite máximo de carga útil de la máquina. Este límite debe exceder cómodamente el peso de su fundición más pesada, incluida la arena interna y el sistema de compuerta. Llevar una máquina a su límite máximo de carga útil diariamente acelerará el desgaste y provocará una falla prematura del motor.
Igualmente importante es el sistema de sujeción. La máquina debe sujetar firmemente la pieza fundida sin aplastarla. Evaluar la flexibilidad de los cambios de herramientas y accesorios. Los entornos de producción de bajo volumen y alta mezcla requieren cambios rápidos de accesorios. Si el cambio de mordazas lleva dos horas, se pierde un valioso tiempo de producción. Busque sistemas con herramientas de cambio rápido o mordazas de sujeción adaptables y programables que manejen múltiples geometrías.
Una máquina independiente todavía requiere carga manual, lo que limita su potencial. Para maximizar el rendimiento, el equipo debe integrarse perfectamente con la automatización de su fundición existente. Evalúe la capacidad de la máquina para interactuar con brazos robóticos de carga y descarga. Las puertas de la cabina deben abrirse rápidamente y permitir un acceso libre para la pinza del robot.
Evaluar los sistemas de control. El PLC de la máquina debe comunicarse perfectamente con su software central de gestión de fundición. Las capacidades de registro de datos son esenciales para rastrear automáticamente los tiempos de ciclo, las frecuencias de vibración y los códigos de falla. Asegúrese de que el sistema incluya transportadores automatizados de descarga de arena. La arena pulverizada debe evacuarse continuamente de la base de la máquina para evitar obstrucciones internas.
El gasto de capital inicial es sólo una parte de la ecuación financiera. Debe evaluar los gastos operativos continuos necesarios para mantener el equipo en funcionamiento. El consumo de electricidad es un factor primordial. Compare las clasificaciones de kilovatios-hora de los servomotores de diferentes proveedores. Los motores altamente eficientes ahorran miles de dólares al año.
Considere los requisitos de aire comprimido para mordazas de sujeción neumáticas o boquillas de soplado internas. Si bien es menor que las herramientas manuales, el uso excesivo de aire aún aumenta los costos de los servicios públicos. Considere la eliminación de residuos. Si opta por un sistema de chorro de agua, calcule los costos asociados con el filtrado y la eliminación del lodo de arena húmedo. Comprender estos gastos continuos garantiza una elaboración presupuestaria precisa y evita sorpresas financieras posteriores a la instalación.
Los entornos de fundición son increíblemente duros. Los equipos de decoración funcionan en una tormenta continua de arena de sílice altamente abrasiva. Este entorno destruye rápidamente los componentes mecánicos desprotegidos. Debes analizar la durabilidad del diseño interno de la máquina. Asegúrese de que todas las guías lineales, cojinetes y motores estén completamente sellados y presurizados para evitar la entrada de polvo.
Evaluar la accesibilidad de piezas de desgaste comunes. Con el tiempo será necesario reemplazar los martillos, las mordazas de sujeción y los soportes de aislamiento de vibraciones. Si reemplazar un martillo requiere desmontar toda la cabina, el tiempo de inactividad por mantenimiento se disparará. Las piezas de desgaste deben ser fácilmente accesibles desde la parte delantera de la máquina. Revise el acuerdo de nivel de servicio del proveedor para asegurarse de que garantice la entrega rápida de piezas de repuesto.
La instalación de maquinaria industrial pesada conlleva riesgos inherentes. Se requiere una planificación adecuada para garantizar una transición fluida del acabado manual al automatizado. Debe abordar los requisitos de cimentación, el cumplimiento acústico y la capacitación del operador mucho antes de que el equipo llegue a su piso.
Las máquinas de vibración de alta frecuencia generan enormes cantidades de energía cinética. Si no se aísla adecuadamente, esta energía se transfiere directamente al piso de fundición. La transferencia de vibraciones estructurales puede dañar gravemente los equipos de precisión cercanos, como fresadoras CNC o máquinas de inspección CMM. También puede causar daños a largo plazo a los cimientos del edificio.
Mitigar este riesgo requiere una planificación espacial y una ingeniería civil precisas. No se pueden simplemente atornillar estas máquinas a un piso de concreto estándar. Requieren cimentaciones aisladas de hormigón armado. La plataforma de instalación debe estar físicamente separada de la losa del piso circundante utilizando materiales que amortigüen las vibraciones. Trabaje en estrecha colaboración con el proveedor del equipo para obtener planos exactos de los cimientos meses antes de la entrega.
La decoración de alto impacto es un proceso increíblemente ruidoso. El golpe de metal, combinado con vibraciones de alta frecuencia, supera fácilmente los límites de decibelios seguros. Operar a más de 85 decibelios sin la protección adecuada viola las normas de seguridad ocupacional e invita a fuertes multas. La contaminación acústica también degrada el entorno de trabajo de toda la instalación.
Asegúrese de que el paquete de adquisición incluya recintos acústicos de alta resistencia. La cabina de la máquina debe estar construida con materiales gruesos e insonorizantes. Inspeccione de cerca los sellos de las puertas, ya que el ruido se escapa fácilmente a través de juntas deficientes. Una cabina acústica diseñada correctamente reduce el ruido operativo a niveles seguros y conformes, protegiendo a su fuerza laboral y a su empresa de responsabilidad.
Los equipos automatizados requieren operadores capacitados para gestionar el proceso. Los ajustes de vibración mal configurados pueden destruir un lote de piezas fundidas costosas en segundos. Aplicar demasiada presión de sujeción aplastará las delicadas piezas de aluminio. La transición de su fuerza laboral del martilleo manual a la programación de máquinas requiere un esfuerzo dedicado.
Enfatizar la necesidad de una capacitación integral para los proveedores. Su equipo debe aprender a crear recetas de procesamiento específicas para diferentes geometrías de fundición. Necesitan entender cómo sintonizar las frecuencias de vibración y ajustar las fuerzas de impacto con precisión. El personal de mantenimiento debe estar capacitado sobre los protocolos diarios de mantenimiento preventivo. Una formación adecuada le garantiza maximizar el potencial del equipo y, al mismo tiempo, evitar errores de configuración catastróficos.
Inicie un análisis integral del tiempo del ciclo con los proveedores preseleccionados para comparar su rendimiento propuesto con su línea de base manual actual.
Solicite una prueba piloto física utilizando la pieza de fundición más difícil y compleja de su fundición para verificar las capacidades reales de extracción de núcleos de la máquina.
Realice una auditoría exhaustiva del sitio con ingenieros estructurales para definir los requisitos necesarios de aislamiento acústico y aislamiento de los cimientos.
Revise la química actual de su aglutinante con el fabricante del equipo para asegurarse de que la fuerza de impacto de la máquina pueda soportar la dureza posterior a la fundición.
R: Los tiempos de ciclo varían significativamente según el tamaño de la fundición, la complejidad del núcleo y el tipo de aglutinante. Una fundición de hierro para automóviles estándar puede tardar entre 10 y 30 segundos. Las geometrías muy complejas o los aglutinantes inorgánicos rígidos pueden extender el tiempo del ciclo a 3 minutos. Las máquinas multicabezal procesan varias piezas simultáneamente, reduciendo drásticamente el tiempo medio por pieza.
R: Sí, las máquinas modernas manejan ambos materiales de manera eficaz. Los operadores deben ajustar estrictamente las recetas programables. El aluminio es más blando y más propenso a deformarse. La presión de sujeción, la fuerza de impacto y las frecuencias de vibración deben reducirse en comparación con los ajustes agresivos utilizados para las piezas fundidas de hierro pesado.
R: Los aglutinantes inorgánicos mantienen una alta resistencia residual después de la fundición porque no se queman como las resinas orgánicas. Manejarlos requiere máquinas mecánicas especializadas de alto impacto con configuraciones de martillo agresivas. Los sistemas de chorro de agua también son muy eficaces, ya que el agua a alta presión disuelve y corta los enlaces inorgánicos rígidos sin depender de la fuerza mecánica.
R: Los sistemas automatizados cuentan con conductos de descarga especializados integrados en la base de la máquina. A medida que la arena central se pulveriza, cae a través de estos conductos directamente a los transportadores vibratorios. Estos transportadores transportan la arena suelta fuera del área de acabado y la alimentan directamente a unidades de recuperación térmica o mecánica para su reciclaje.
R: Los equipos cinéticos de alta frecuencia no se pueden atornillar a pisos de fábrica estándar. Requieren plataformas aisladas de hormigón armado. Estas bases especializadas absorben la enorme energía cinética generada durante el ciclo. El aislamiento evita la transferencia de vibraciones estructurales, que de otro modo podrían dañar el edificio o alterar los equipos de mecanizado de precisión cercanos.
R: Ninguno de los dos es universalmente mejor; atienden diferentes necesidades. La decoración por chorro de agua es superior para aleaciones delicadas y geometrías internas complejas porque no aplica tensión mecánica. La vibración mecánica es muy superior en entornos de producción de gran volumen y alta velocidad donde se priorizan tiempos de ciclo rápidos y costos operativos más bajos.
R: Los sistemas automatizados mejoran drásticamente la seguridad al evitar que los operadores realicen trabajos manuales peligrosos. Las cabinas cerradas y extraídas capturan el polvo de sílice en el aire, previniendo enfermedades respiratorias y garantizando el cumplimiento ambiental. Los cerramientos acústicos gestionan la contaminación acústica grave. La automatización elimina las lesiones ergonómicas y el síndrome de vibración causado por el martilleo neumático manual.


