
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-02 Origen:Sitio


Las cucharas de transferencia actúan como arteria principal en las operaciones de fundición y fundición. Mueven el metal fundido desde el horno de fusión directamente al crisol o molde de retención. Incluso las ineficiencias menores durante esta transferencia se agravan rápidamente. La pérdida de calor obliga a los operadores a sobrecalentar el horno principal, desperdiciando energía y degradando la calidad del metal. Las herramientas pesadas causan fatiga severa al operador y ralentizan los ciclos de producción. La mala elección de materiales da como resultado la contaminación por hierro, que arruina las aleaciones no ferrosas como el aluminio y el zinc. La transferencia de metal tradicional depende en gran medida del hierro fundido porque es familiar y está fácilmente disponible. Sin embargo, la fundición moderna exige un control de temperatura más estricto y una mayor pureza del metal. Las rápidas caídas de temperatura entre el horno y el molde siguen siendo un desafío persistente. Debemos comparar el hierro fundido tradicional con los modernos compuestos de fibra cerámica. Esta evaluación técnica establece un marco claro para determinar qué tecnología ofrece la mejor confiabilidad operativa, estabilidad térmica y perfil de seguridad para requisitos de fundición específicos.
Eficiencia térmica: Los compuestos de fibra cerámica ofrecen una conductividad térmica significativamente menor que el hierro fundido, lo que reduce la pérdida de temperatura durante la transferencia y reduce las temperaturas de mantenimiento requeridas en el horno.
Ergonomía y carga útil: una cuchara de fundición de cerámica normalmente pesa entre un 40% y un 60% menos que su contraparte de hierro fundido, lo que reduce directamente la fatiga del operador y disminuye el estrés de la carga útil en los sistemas automatizados de vertido automático.
Pureza del metal: Los materiales compuestos cerámicos son naturalmente no humectantes para el aluminio y el zinc fundidos, lo que elimina el riesgo de acumulación de hierro (contaminación) y reduce la necesidad de revestimientos de lavado protectores diarios.
Seleccionar el buque de transferencia adecuado requiere métricas de rendimiento estrictas. No puedes basar esta decisión en el hábito. Debe evaluar cómo interactúa el recipiente con el baño fundido, el operador y el entorno de la instalación. El éxito en la transferencia de metal fundido depende de cuatro criterios principales.
El metal fundido pierde calor rápidamente cuando se expone al aire ambiente. El propio recipiente de transferencia actúa como un enorme disipador de calor. Cuando se sumerge un cucharón frío o mal aislado en un horno, este absorbe inmediatamente energía térmica. Esto reduce la temperatura del metal dentro del recipiente. Para compensar esta pérdida, las fundiciones suelen sobrecalentar sus hornos de mantenimiento. El sobrecalentamiento provoca graves problemas metalúrgicos. En la fundición de aluminio, las temperaturas más altas aumentan exponencialmente la absorción de gas hidrógeno. A medida que el metal se enfría en el molde, este hidrógeno precipita, provocando porosidad del gas en la pieza final. Mantener una temperatura constante del metal desde la inmersión hasta el vertido es una métrica principal de éxito. Quiere que el metal ingrese al sistema de compuerta a la temperatura objetivo exacta sin obligar al departamento de fusión a hacer funcionar los hornos más calientes de lo necesario.
La contaminación cruzada destruye la calidad de la fundición. Los metales no ferrosos como el aluminio, el zinc y el magnesio son muy reactivos en su estado fundido. Cuando el aluminio fundido entra en contacto con el hierro desnudo, actúa como disolvente y disuelve el hierro en la masa fundida. Esta reacción química crea compuestos intermetálicos complejos de hierro y aluminuro, comúnmente conocidos como lodos. Estos compuestos se manifiestan como puntos duros en la fundición final de aluminio. Prevenir la disolución del hierro no es negociable. El recipiente de transferencia debe mantener una estricta integridad metalúrgica durante toda su vida útil, asegurando que la química de la aleación permanezca exactamente como estaba cuando salió del horno de mantenimiento.
El trabajo de fundición es físicamente exigente. Los operadores manuales levantan, transportan y vierten metal fundido cientos de veces por turno. El peso muerto del buque de transferencia impacta directamente en la fatiga del operador. El uso de herramientas pesadas aumenta el riesgo de lesiones por esfuerzos repetitivos y reduce la precisión del vertido cuando los operadores se cansan hacia el final del turno. Para los sistemas automatizados, las cucharas pesadas tensan los brazos de transferencia robóticos. Cada kilogramo de peso de las herramientas se resta de la capacidad de carga útil disponible del robot. Las embarcaciones más livianas mejoran la seguridad, aumentan la precisión y extienden la vida útil de los equipos automatizados al reducir el par de los servomotores durante una desaceleración rápida.
El mantenimiento de los buques de transferencia requiere una gran cantidad de mano de obra. Las herramientas tradicionales requieren raspado, limpieza y repintado diarios. La aplicación de revestimientos de lavado refractarios introduce peligros de partículas en el aire. Los trabajadores respiran polvo de nitruro de boro o cenizas de huesos durante las fases de aplicación y limpieza. El proceso de secado consume energía adicional y ocupa espacio. Una solución de transferencia exitosa minimiza esta carga de mantenimiento diario. Debería reducir los peligros aéreos y liberar al personal de mantenimiento para tareas más técnicas, en lugar de pasar horas preparando herramientas manuales para el siguiente turno.
El hierro fundido ha dominado los suelos de fundición durante décadas. Proporciona una solución robusta y familiar para mover metal fundido. Comprender su rendimiento básico ayuda a aclarar por qué sigue siendo popular y dónde residen sus limitaciones en las operaciones de fundición modernas y de alta precisión.
El hierro fundido ofrece una resistencia mecánica excepcional. Resiste manipulación agresiva, caídas accidentales e impactos fuertes contra las paredes del horno. El proceso de fabricación de cucharas de hierro está bien establecido, lo que significa que las fundiciones pueden conseguirlas fácilmente en varios tamaños estandarizados. Sin embargo, el hierro fundido posee una conductividad térmica muy alta. Absorbe el calor rápidamente del metal fundido y luego irradia ese calor hacia el ambiente de la fundición. Esta alta tasa de transferencia térmica hace que el control de la temperatura sea increíblemente difícil durante ciclos de vertido largos. El metal en el borde de la cuchara se enfría más rápido que el metal en el centro, creando gradientes de temperatura que afectan la fluidez del vertido.
No se puede utilizar hierro fundido desnudo para transferir metales no ferrosos. El aluminio fundido se soldará directamente a la superficie del hierro. Para evitar esto, los operadores deben aplicar una capa de lavado refractaria. Los recubrimientos comunes incluyen nitruro de boro, ceniza de hueso o lavados cerámicos patentados. Este recubrimiento actúa como una barrera física. Evita que el aluminio disuelva el hierro. Aplicar este recubrimiento es una tarea diaria y obligatoria. Los operadores deben limpiar el cucharón, rociar o cepillar el recubrimiento y secarlo completamente antes de usarlo. Cualquier espacio, raya o punto fino en este recubrimiento provoca una acumulación inmediata de hierro.
A pesar de su resistencia, el hierro fundido se degrada con el tiempo. La exposición continua a ciclos de calor extremos provoca fatiga térmica. El hierro se expande y se contrae, lo que eventualmente provoca grietas y deformaciones. El labio de la cuchara es el que sufre el mayor abuso. Los operadores raspan constantemente el labio para eliminar la acumulación de escoria y escoria. Este raspado mecánico, combinado con el choque térmico, degrada el borde de vertido. Un labio degradado provoca un vertido turbulento. El flujo turbulento introduce inclusiones de óxido en el molde, lo que compromete la integridad estructural de la pieza fundida.
Fase de mantenimiento | Descripción de la tarea | Tiempo requerido | Nivel de peligro |
|---|---|---|---|
Pre-cambio | Raspe la escoria vieja, aplique un lavado de nitruro de boro y seque con soplete. | 30 - 45 minutos | Alto (polvo en el aire, riesgo de quemaduras) |
A mitad de turno | Verifique la integridad del recubrimiento y vuelva a aplicar el lavado en las áreas rayadas. | 10 - 15 minutos | Medio (exposición al calor radiante) |
Después del cambio | Raspado agresivo del labio y del cuenco para eliminar la escoria endurecida. | 20 - 30 minutos | Medio (tensión física, bordes afilados) |
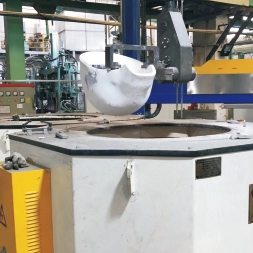
Las fundiciones modernas recurren cada vez más a materiales avanzados para resolver los defectos inherentes al hierro. Un cucharón de fundición de cerámica representa un cambio fundamental en la forma en que manejamos el metal fundido. Se basa en la inercia química y el aislamiento térmico en lugar de la resistencia mecánica bruta.
Estos cucharones no están hechos de cerámica tradicional quebradiza. Utilizan fibras avanzadas de silicato de alúmina formadas al vacío. Los fabricantes mezclan estas fibras de alta temperatura con aglutinantes inorgánicos especializados. El proceso de formación al vacío alinea las fibras en una matriz densa y rígida. La superficie suele recibir un tratamiento patentado que no humedece. Esto crea una estructura compuesta que resiste temperaturas extremas sin dejar de ser increíblemente liviana. La naturaleza fibrosa del material le confiere un ligero grado de flexibilidad en comparación con la cerámica sinterizada sólida, lo que le permite soportar la expansión térmica del metal fundido sin fracturarse.
La característica definitoria de una matriz cerámica es su capacidad aislante. A diferencia del hierro, la fibra cerámica tiene una conductividad térmica excepcionalmente baja. Cuando llenas un recipiente de cerámica con metal fundido, el calor queda atrapado dentro del baño. Las paredes de la cacerola no absorben energía térmica ni irradian calor al aire circundante. Este aislamiento reduce drásticamente la caída de temperatura entre el horno y el molde de fundición. Los operadores pueden mantener tolerancias térmicas estrictas sin sobrecalentar el horno principal. El metal permanece muy fluido, lo que garantiza que llena completamente las complejas cavidades del molde antes de solidificarse.
Los compuestos de alúmina-silicato son químicamente inertes a la mayoría de los metales no ferrosos. El aluminio, el zinc y el magnesio fundidos simplemente no se adhieren a la superficie. Esta característica de no humectación imita el efecto del agua que se desliza sobre una superficie encerada. Debido a que el metal no puede adherirse al sustrato, la acumulación de escoria y escoria es mínima. Más importante aún, esta inercia química elimina por completo el riesgo de disolución del hierro. Se logra una pureza del metal superior sin depender de revestimientos de lavado frágiles. La química de la aleación permanece pura desde el horno hasta el molde.
El hierro fundido requiere costosos moldes de arena o herramientas permanentes. Modificar un diseño de hierro fundido es lento y difícil. Las fibras cerámicas conformadas al vacío son altamente adaptables. Los fabricantes pueden crear fácilmente geometrías personalizadas. Pueden integrar deflectores de espumadera directamente en el recipiente para retener la escoria de la superficie durante el vertido. Pueden diseñar picos de vertido especializados para garantizar un flujo laminar y suave de metal. Esta conformabilidad permite a las fundiciones adaptar el recipiente exactamente a sus puertas de molde y velocidades de vertido específicas, optimizando la dinámica de fluidos del proceso de fundición.
Para tomar una decisión de ingeniería informada, debemos comparar estos dos materiales en categorías operativas específicas. Las diferencias dictan cómo se desempeñará su línea de fundición bajo el estrés de producción diario.
La pérdida de calor dicta su estrategia energética. Un cucharón estándar de hierro fundido puede perder varios grados por minuto durante el transporte. La plancha actúa como radiador. Para garantizar que el metal llegue al molde a la temperatura correcta, las fundiciones deben aumentar el punto de ajuste del horno de mantenimiento. Esto desperdicia enormes cantidades de energía y degrada más rápidamente el revestimiento refractario del horno.
Una vasija de cerámica cambia esta dinámica por completo. La matriz de fibra aislante reduce la tasa de pérdida de calor a una fracción de la observada con el hierro. El metal conserva su calor. En consecuencia, puede reducir la temperatura establecida de su horno de mantenimiento. Bajar la temperatura del horno ahorra energía. También reduce la solubilidad del gas hidrógeno en el aluminio fundido. Menos hidrógeno significa menos porosidad en sus piezas fundidas finales. La eficiencia térmica mejora directamente su rendimiento metalúrgico.
La gravedad específica cuenta la historia del peso. El hierro fundido tiene una gravedad específica de aproximadamente 7,2. Los compuestos de fibra cerámica se sitúan entre 1,2 y 1,5. Un recipiente de cerámica es sustancialmente más ligero que un recipiente de hierro del mismo tamaño.
Para el vertido manual, esta reducción de peso es transformadora. Los operadores experimentan menos tensión en los hombros y la espalda. Pueden controlar el vertido con mayor precisión, golpeando el vaso de vertido con precisión sin derramar. Esta reducción del esfuerzo físico mejora la salud en el lugar de trabajo y aumenta el rendimiento diario.
Para los sistemas automatizados, el peso es igualmente importante. Los brazos de transferencia robóticos tienen límites estrictos de carga útil. Una pesada cuchara de hierro consume una gran parte de esa capacidad de carga útil. Un recipiente cerámico más ligero permite que el robot se mueva más rápido sin estresar los servomotores. Al diseñar nuevas células de trabajo automatizadas, los ingenieros pueden especificar robots más pequeños y más rápidos porque el peso de las herramientas se reduce drásticamente.
La recogida de hierro es el enemigo de las piezas de fundición no ferrosas. Cuando la capa protectora de una cuchara de hierro se raya o se desgasta, el aluminio fundido ataca el hierro desnudo. Disuelve el hierro en la masa fundida. Esto crea compuestos intermetálicos complejos de hierro y aluminuro. Estos compuestos se manifiestan como puntos duros en la pieza final.
Cuando una máquina CNC golpea uno de estos puntos duros, la herramienta de corte se astilla o se rompe. Toda la pieza fundida se convierte en chatarra y el centro de mecanizado sufre tiempos de inactividad no planificados. Un recipiente de cerámica está naturalmente libre de hierro. Es químicamente inerte. Incluso si la superficie se raya, no hay hierro que disolver. La eliminación de esta variable reduce directamente los defectos de mecanizado y extiende la vida útil de sus herramientas de corte.
El calor radiante supone un riesgo constante de quemaduras. Un cucharón de hierro fundido lleno de aluminio a 700°C brilla con calor. La capa exterior alcanza temperaturas peligrosas. El contacto accidental provoca quemaduras graves. El calor radiante también agota al operador, lo que provoca estrés por calor durante los meses de verano.
El aislamiento cerámico mantiene la capa exterior significativamente más fresca. Mientras aún está caliente, no irradia calor intenso a la cara y las manos del operador. Esta reducción del riesgo de quemaduras crea un entorno de trabajo más seguro. Además, eliminar la aplicación diaria de revestimientos de lavado refractarios mejora la calidad del aire. Ya no hay polvo de nitruro de boro en el aire. Los operadores respiran aire más limpio, lo que reduce los riesgos respiratorios en el piso de fundición.
El flujo de trabajo de mantenimiento diario del hierro fundido requiere mucha mano de obra. Al comienzo de un turno, los operadores deben raspar la escoria vieja. Deben aplicar una nueva capa de revestimiento de lavado. Luego deben precalentar el cucharón para secar completamente el recubrimiento. Si el revestimiento está mojado, el metal fundido provocará una explosión de vapor. Este proceso consume un valioso tiempo de producción.
Los recipientes de cerámica requieren un mantenimiento mínimo. No es necesario aplicar ninguna capa diaria. Los operadores realizan una simple inspección visual. Al final de un turno, eliminan suavemente los restos de escoria con un raspador de madera o latón. El cambio hacia un mantenimiento mínimo mantiene la línea de producción en movimiento y reduce los gastos generales de mano de obra.
Métrica de rendimiento | Cucharón de hierro fundido | Cucharón compuesto de fibra cerámica |
|---|---|---|
Conductividad térmica | Muy alto (pérdida rápida de calor) | Muy bajo (excelente retención de calor) |
Peso / Ergonomía | Pesado (alta fatiga del operador) | Ligero (Reduce el esfuerzo físico) |
Riesgo de contaminación por hierro | Alto (Requiere recubrimiento impecable) | Cero (material químicamente inerte) |
Requisito de recubrimiento | Aplicación diaria obligatoria | No se requiere ninguno |
Durabilidad mecánica | Alta resistencia al impacto | Susceptible a daños por impacto |
La transición a un cucharón de fundición de cerámica requiere una planificación cuidadosa. Si bien los beneficios técnicos son claros, el material se comporta de manera diferente al hierro. Debe abordar riesgos de implementación específicos para garantizar una implementación exitosa.
El principal inconveniente de la fibra cerámica es su fragilidad mecánica. No posee la resistencia al impacto del hierro fundido. Si un operador deja caer un cucharón de hierro, podría abollarse. Si un operador deja caer un cucharón de cerámica sobre un piso de concreto, es probable que se rompa. Golpear agresivamente el recipiente contra el borde de un horno de mantenimiento provocará grietas. Debes tratar estas herramientas con cuidado. Están diseñados para un rendimiento térmico, no para traumatismos por objetos contundentes. Las fundiciones deben implementar estrictos protocolos de manipulación para evitar daños accidentales durante el tránsito y el almacenamiento.
No se puede simplemente atornillar un cuenco de cerámica a un mango de acero. La fuerza de sujeción aplastará la matriz de fibra. Los recipientes de cerámica requieren soportes de acero o cestas de respaldo personalizadas. Estas cestas proporcionan soporte estructural. Acunan el cuenco de manera uniforme, distribuyendo las fuerzas de elevación por toda la superficie. Al integrarlos en configuraciones automatizadas de vertido automático, los ingenieros deben diseñar hardware de montaje preciso para asegurar la canasta sin pellizcar la cerámica. A menudo, se coloca una capa de papel cerámico entre la canasta de acero y el cucharón para proporcionar un cojín y acomodar ligeras diferencias de expansión térmica.
La adopción de esta tecnología requiere un cambio cultural en la fundición. Los operadores están acostumbrados a un manejo agresivo. Golpean herramientas de hierro contra los hornos para desalojar la escoria. Usan cinceles de acero pesados para raspar la escoria. Debe capacitar a los operadores para que abandonen estos hábitos. Deben pasar a un manejo cuidadoso. La limpieza requiere herramientas especializadas, como cuñas de madera, raspadores de latón o cepillos de plástico rígido. Usar un cincel de acero sobre un recipiente de cerámica rayará la superficie y arruinará la herramienta. La dirección debe hacer cumplir estrictamente estos nuevos protocolos de limpieza.
Aunque los cucharones de cerámica no requieren revestimientos de lavado, sí requieren un precalentamiento cuidadoso antes de su primer uso. El proceso de fabricación puede dejar trazas de humedad residual dentro de la matriz de la fibra. Si sumerges un cucharón frío nuevo directamente en aluminio fundido, esta humedad se convierte en vapor instantáneamente. Esto provoca un choque térmico y puede romper el recipiente. Debes seguir estrictos protocolos de precalentamiento. Por lo general, esto implica colocar el nuevo recipiente cerca del horno para expulsar lentamente la humedad durante varias horas antes de que toque el metal líquido. Una vez que desaparece la humedad inicial, el precalentamiento diario es mucho más rápido que con la plancha.
Inicie una prueba controlada de una sola celda para medir la retención de temperatura real y compararla con su línea base de hierro existente.
Diseñe y fabrique cestas de soporte de acero adecuadas revestidas con papel cerámico antes de poner en producción cualquier recipiente cerámico.
Lleve a cabo sesiones de capacitación práctica con los operadores, enfatizando el uso de herramientas de limpieza no ferrosas como raspadores de madera.
Establezca un estricto protocolo de precalentamiento para todos los recipientes nuevos para eliminar la humedad de fabricación y evitar grietas por choque térmico.
R: La vida útil depende completamente del manejo. Con un uso cuidadoso y una limpieza adecuada, un recipiente de cerámica puede durar de varias semanas a meses en producción continua. El hierro fundido generalmente dura más frente a impactos físicos, pero su vida útil a menudo se ve acortada por la deformación térmica o la degradación de los labios.
R: No. Los compuestos de fibra cerámica están diseñados específicamente para metales no ferrosos como aluminio, zinc y magnesio. Las temperaturas de vertido para el acero y el hierro son demasiado altas y degradarán o derretirán rápidamente la matriz de fibra de silicato de alúmina.
R: No. Las propiedades químicas inherentes del material compuesto son la de no humectación de metales no ferrosos. No es necesario aplicar nitruro de boro ni lavados con ceniza de huesos, lo que ahorra un importante tiempo de mantenimiento diario y elimina los peligros del polvo en el aire.
R: Debes utilizar herramientas más suaves. Nunca utilice cinceles o martillos de acero. Raspe suavemente el interior con una cuña de madera, un raspador de latón o un cepillo de plástico rígido mientras el recipiente aún está caliente para eliminar la escoria residual sin rayar la superficie.
R: Sí. Debido a que las propiedades aislantes evitan la rápida pérdida de calor durante la transferencia, no es necesario sobrecalentar el metal en el horno de mantenimiento. Esto ahorra energía y reduce la absorción de gas hidrógeno, lo que minimiza la porosidad en las piezas fundidas de aluminio.


